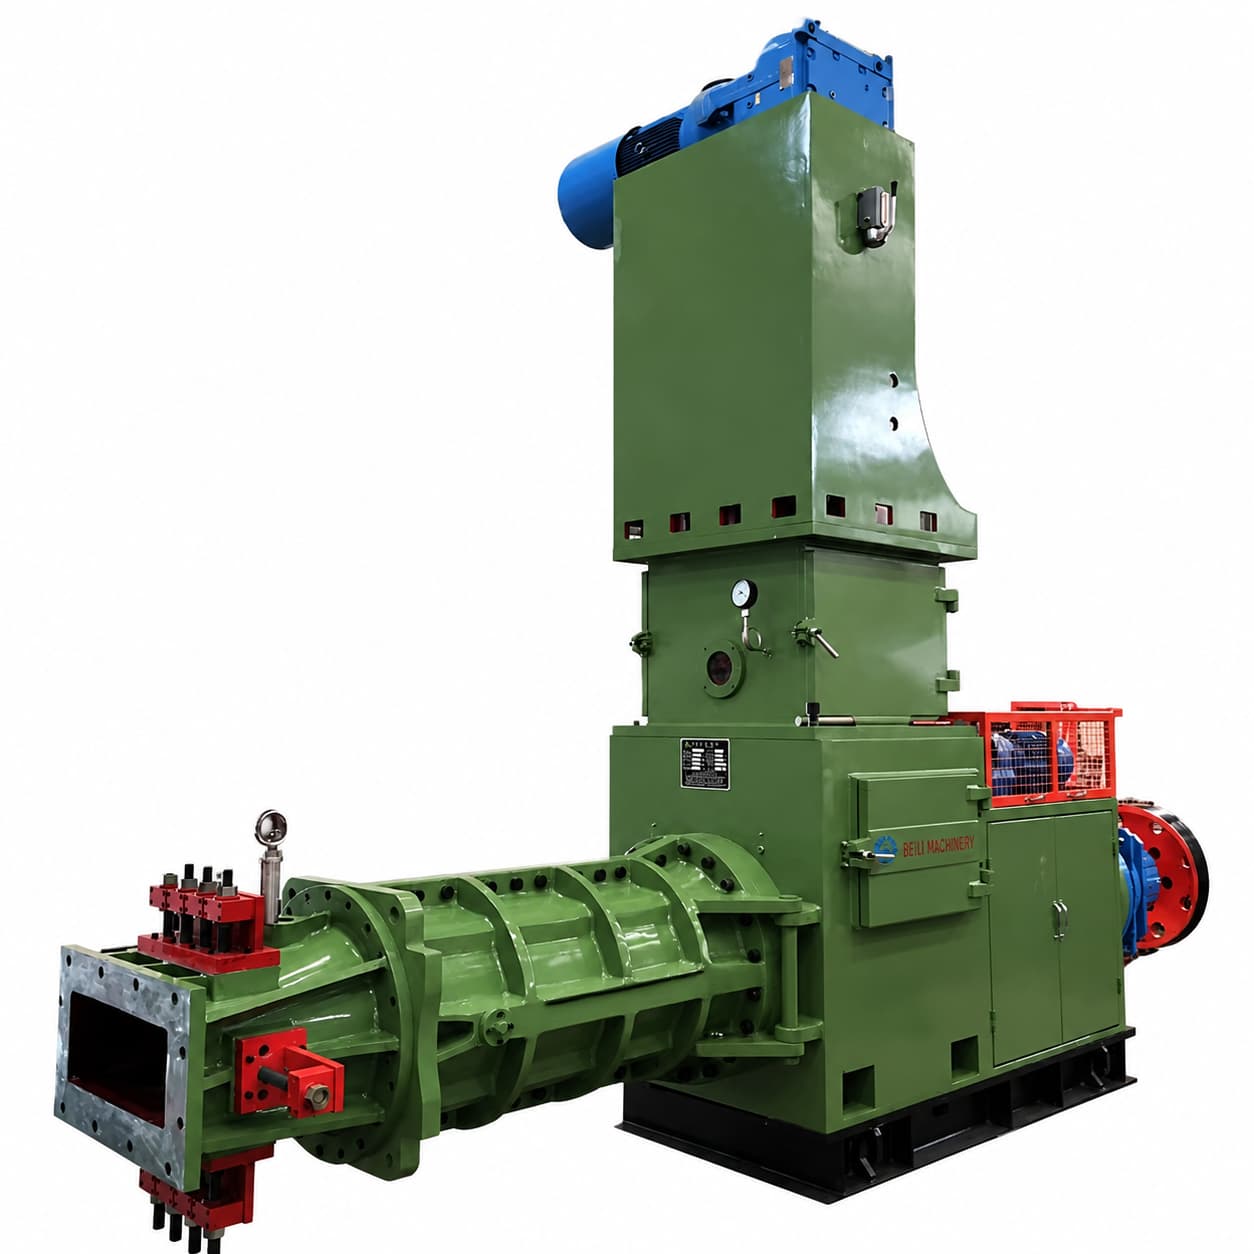
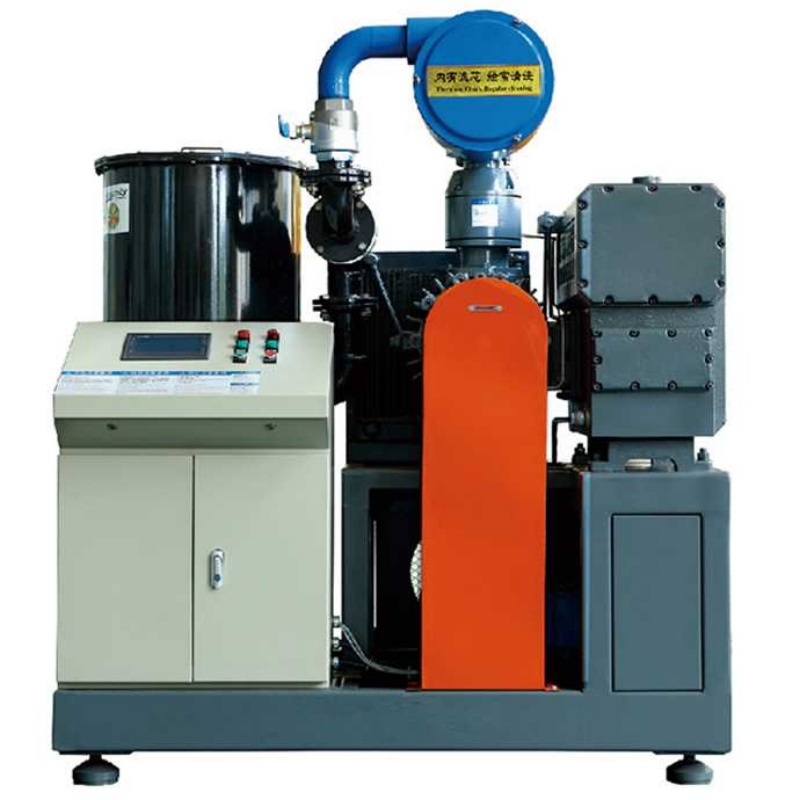
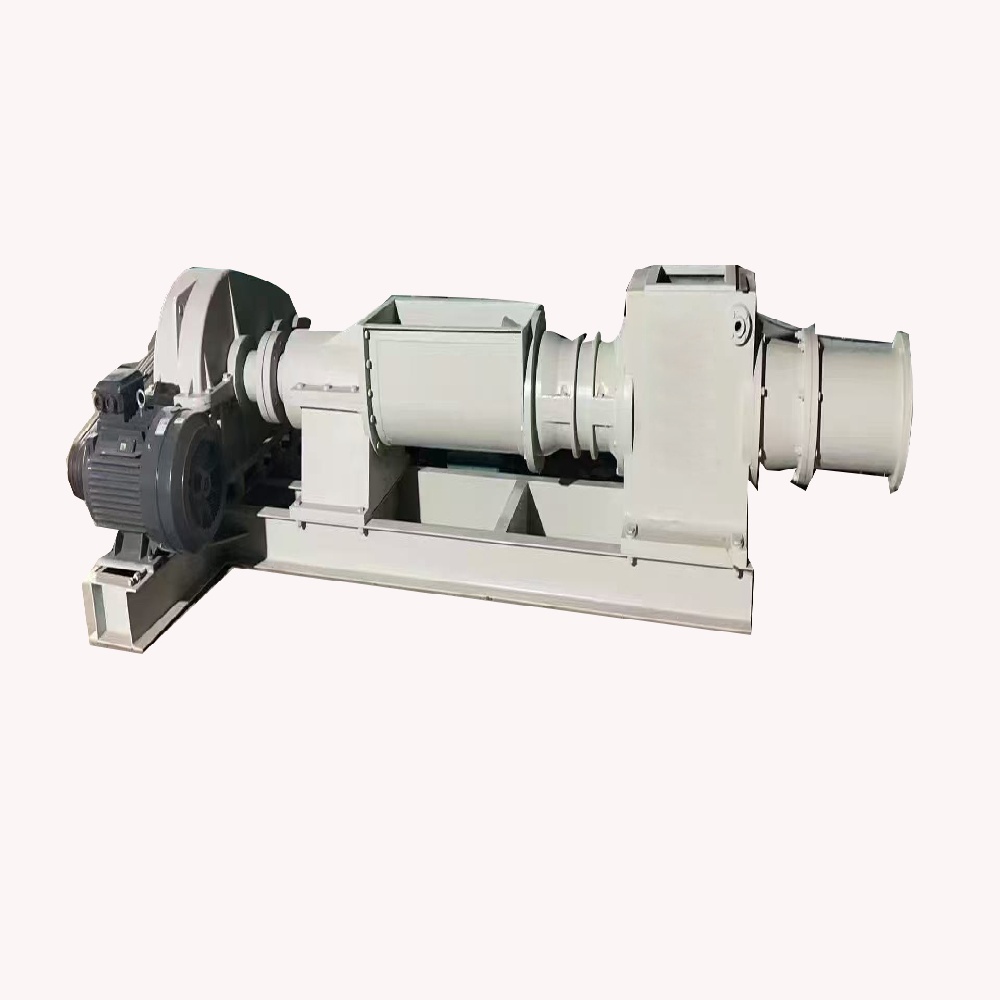
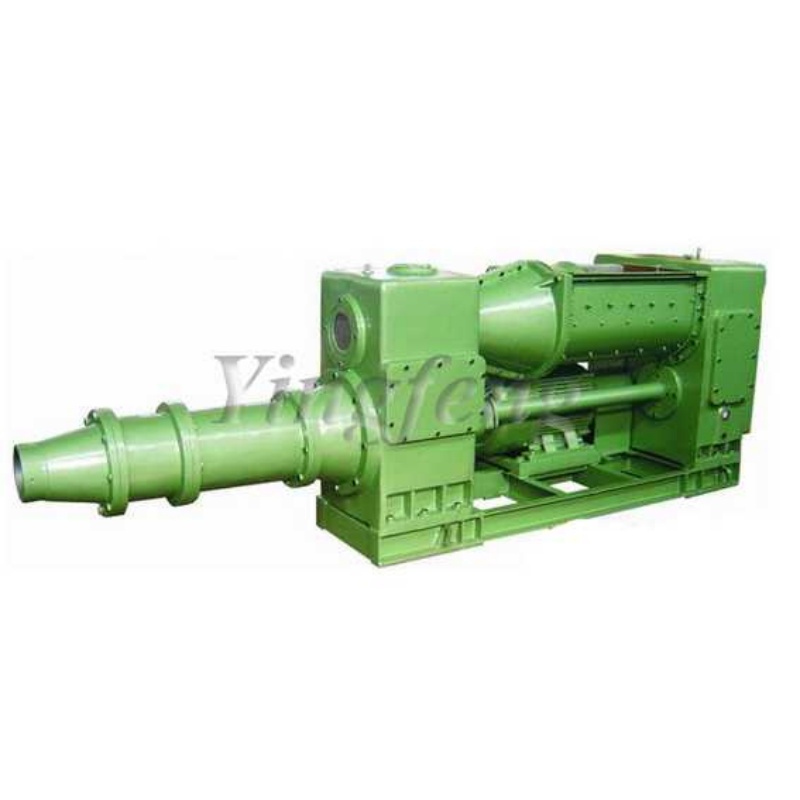
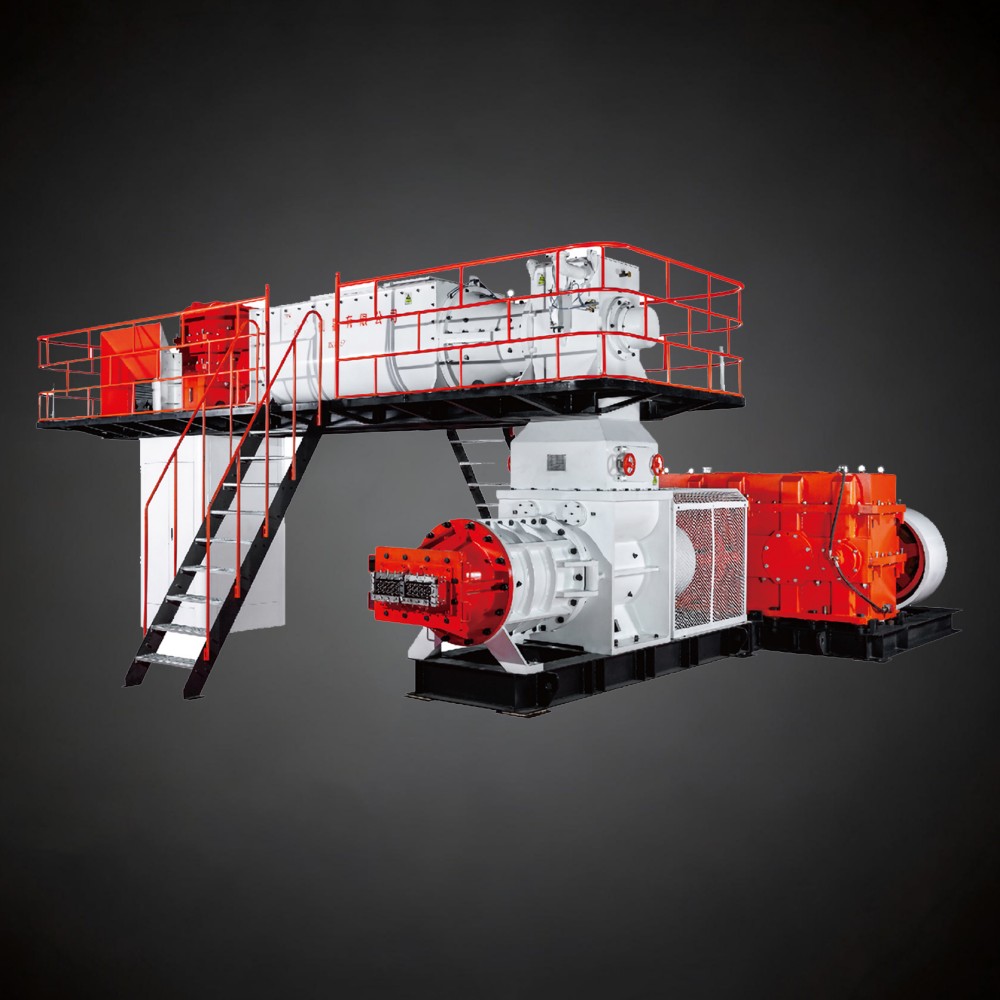
VP Vakuum-Extruder für Hartplastikziegel – Technologie aus den USA
Produktteile
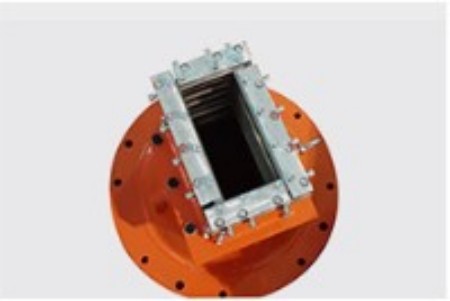 Form aus Legierungsziegeln
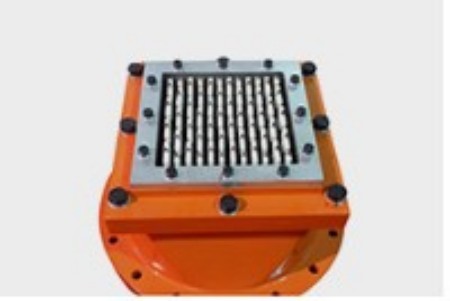 Form aus Legierungshohlziegeln
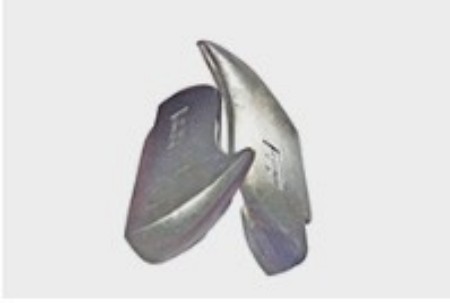 Mischflügel aus einer Legierung
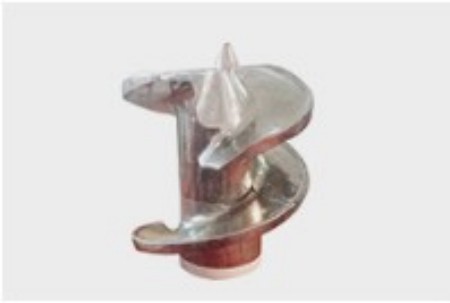 Schnecke
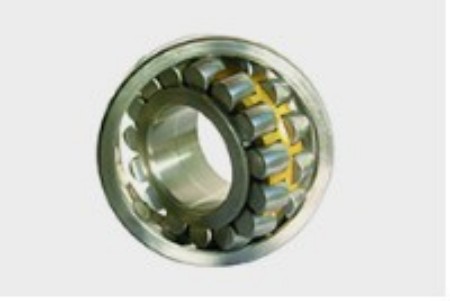 Schublager
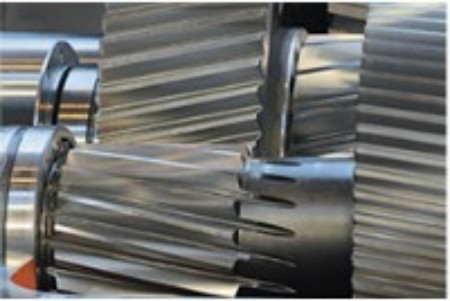 Reduzierstück
Die Förderschnecke verwendet hochchromhaltige Rohstoffe; der vordere Teil der Förderschnecke kann 20 Millionen Ziegelsteine, der hintere Teil 40 Millionen Ziegelsteine auf einmal produzieren.
Hohe Belastbarkeit zur Aufnahme jeglicher Druckverhältnisse, von weich bis steif bei Extrusionen.
Untersetzungsgetriebe mit parallelen Wellen, einsatzgehärteten und geschliffenen Schrägverzahnungen für eine sichere, progressive Kraftübertragung, einen leisen Betrieb und eine lange Lebensdauer.
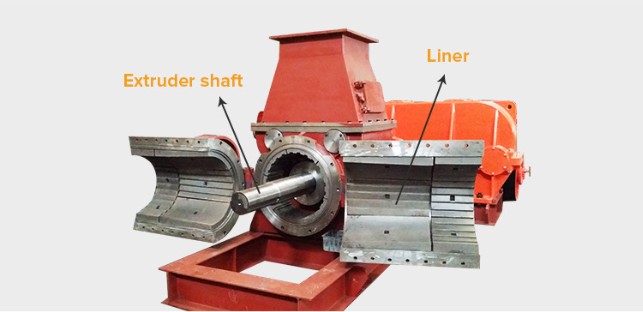
Extruderwelle
Extruderwelle und Zahnrad werden wärmebehandelt. Bei sachgemäßer Wartung gewähren wir mindestens 3 Jahre Garantie auf Zahnrad und Welle.
Liner
1. Klappbares Gehäuse. Einfaches Öffnen für Wartungsarbeiten und Teileaustausch.
2. Hochverschleißfeste Laufbuchsen aus Chromlegierung mit schraubenlosem System, die Luftlecks verhindern und den Austausch erleichtern.
Tonziegelprobe
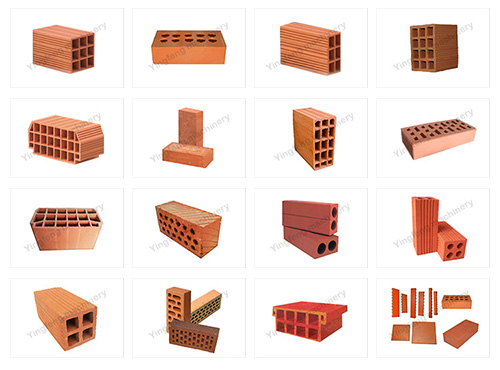
Klicken Sie hier, um alle Maschinen zur Ziegelherstellung anzuzeigen.
Technische Parameter
Modell | Kapazität bis zu (t/h) | Extruderleistung | Vakuumgrad | Vakuumdruck | Außengröße (mm) |
VP50 | 32,5 | 132+55 | ≤-0,092 | 4.0 | 7400 x 2600 x 2600 |
VP60 | 45 | 200+90 | ≤-0,092 | 4.0 | 8800x2900x2900 |
VP75 | 55 | 250+110 | ≤-0,092 | 4.0 | 9400x3100x3300 |
VP90 | 80 | 315+132 | ≤-0,092 | 4.0 | 9600 x 3200 x 3500 |
VP120 | 125 | 450+200+18X2 | ≤-0,092 | 4.0 | 10200x3100x4025 |
● Diese Anlage dient zum Vakuumextrudieren und Formen von Produkten wie gebrannten Ziegeln, gebrannten Lochziegeln, gebrannten Hohlziegeln, Hohlblocksteinen usw.
● Unser Extruder ist in drei Ausführungen erhältlich: als Vakuumextruder für weiche Kunststoffe, als Vakuumextruder für halbharte Kunststoffe und als Vakuumextruder für harte Kunststoffe.
● Der Vakuumextruder für weiche Kunststoffe eignet sich für Rohmaterialien mit einem Feuchtigkeitsgehalt von über 19 %; der zulässige Extrusionsdruck beträgt 2,0 MPa.
● Der halbharte Vakuumextruder eignet sich für Rohmaterialien mit einem Feuchtigkeitsgehalt zwischen 16% und 19%; der zulässige Extrusionsdruck beträgt 3,0 MPa.
● Der Vakuumextruder für Hartkunststoffe eignet sich für Rohmaterialien mit einem Feuchtigkeitsgehalt von weniger als 16 %; der zulässige Extrusionsdruck beträgt 4,0 MPa.
2. Wie bedient man einen Ziegelextruder richtig?
① Kupplung vor dem Einschalten lösen. Motor starten und Kupplung erst wieder einkuppeln, wenn der Motor die normale Drehzahl erreicht hat. Die Fördergeschwindigkeit muss so eingestellt sein, dass die Vakuumkammer reibungslos läuft und nicht blockiert. Ein Start unter Last ist strengstens verboten.
② Bei der normalen Produktion mit einem Ziegelextruder sollte zuerst die Vakuumpumpe gestartet werden. Der Ziegelextruder wird erst gestartet, wenn der Wert des Vakuummeters den erforderlichen Wert erreicht hat.
③ Kupplung lösen und Motor abstellen, bevor die Maschine gestoppt wird. Zum Anhalten des Vakuum-Ziegelextruders zuerst die obere Stufe (Mischer) und dann die untere Stufe (Extrusionsteil) schließen. Falls die Maschine kurzzeitig angehalten werden muss, genügt es, die Kupplung zu lösen; der Motor muss nicht abgestellt werden. Vor dem Anhalten des Extruders die Zugabe und das Auspressen des Zementleims stoppen. Die Vakuumpumpe abschalten, sobald der Vakuum-Extruder stoppt.
④ Wichtiger Hinweis: Konzentrieren Sie sich während des Betriebs auf die Bedienung der Maschinendüse, achten Sie auf die Schlammqualität und ergreifen Sie gegebenenfalls rechtzeitig geeignete Maßnahmen.
⑤ Bei Vakuumextrudern ist auf den Schlammzustand in der Vakuumkammer zu achten. Bei Schlammablagerungen kann durch Anheben des oberen Mischers eine Verstopfung vermieden werden. Achten Sie auf den Vakuumwert und ermitteln Sie die Ursachen umgehend, falls das Vakuum nicht den Anforderungen entspricht.
Genauere Informationen zu Betrieb, Reparatur und Wartung finden Sie im DOWNLOAD-Bereich (Profil Nr. 24).
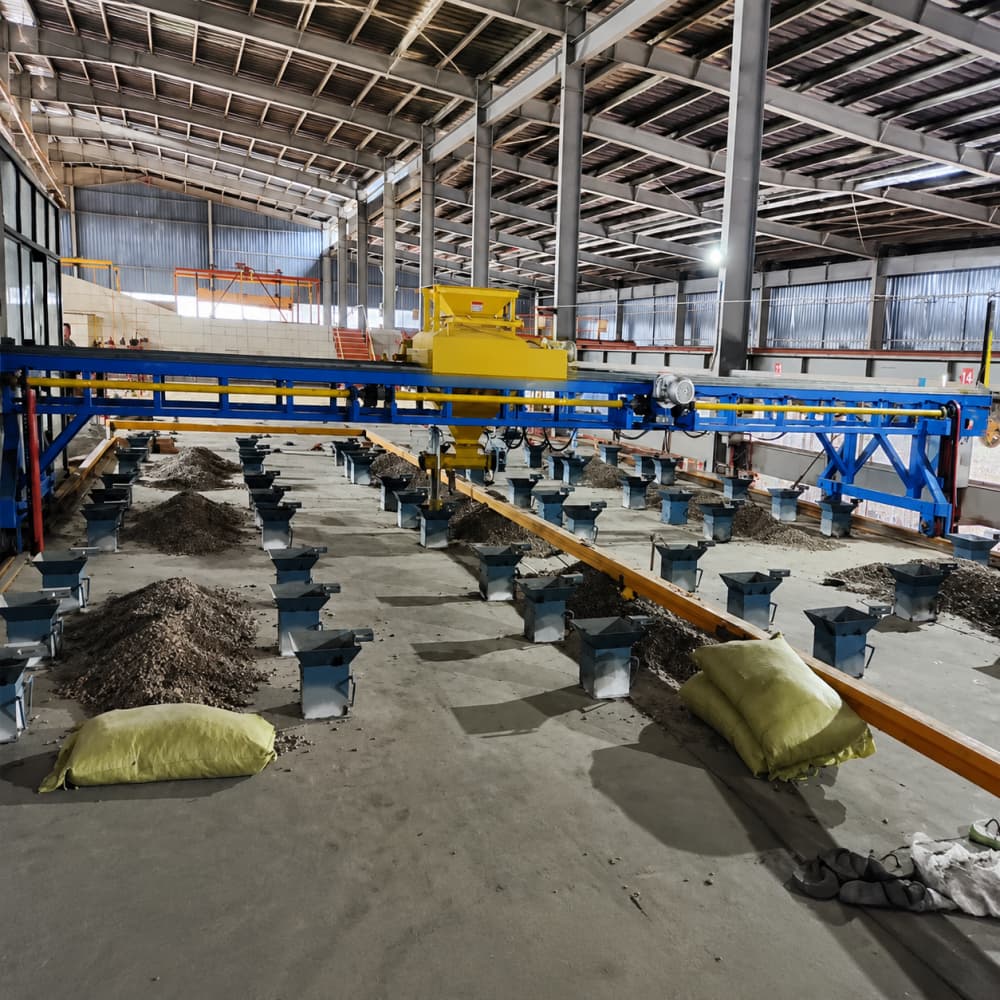
Projekt einer vollautomatischen Tonziegelmaschine in Südafrika